Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2025-05-22 Eredet: Telek
A fenolos laminált táblát, más néven tömör fenollemezt, kompakt laminált táblát, fenol kompakt lemezt, HPL fenollemezt vagy nagynyomású laminált kompakt panelt széles körben alkalmaznak az építőiparban, belsőépítészetben, külső falburkolatokban, WC-elválasztókban, laboratóriumi munkalapokon, kereskedelmi bútorokban, mennyezetekben, falpanelekben és nagy forgalmú nyilvános terekben.
Mivel a fenolos laminált lemez sűrű gyanta alapú szerkezettel és nagy keménységgel rendelkezik, a vágásához megfelelő szerszámokra, vágási irányra, előtolási sebességre, pengetípusra, támasztómódra és élsimítási eljárásra van szükség. Ha a vágási módszer helytelen, olyan gyakori problémák léphetnek fel, mint a sorja, durva élek, repedések, forgácsok, túlmelegedés, szerszámkopás, pontatlan vágások és felületi sérülések.
Ez az útmutató elmagyarázza, mi az a fenol-laminált lemez, a legjobb kézi és gépi vágási módszerek, a gyakori vágási problémák és megoldások, biztonsági óvintézkedések, szerszámválasztás, vágás utáni felületvédelem, utómunkálati tippek és GYIK a vállalkozóknak, gyártóknak, bútorgyártóknak és projektbeszerelőknek.
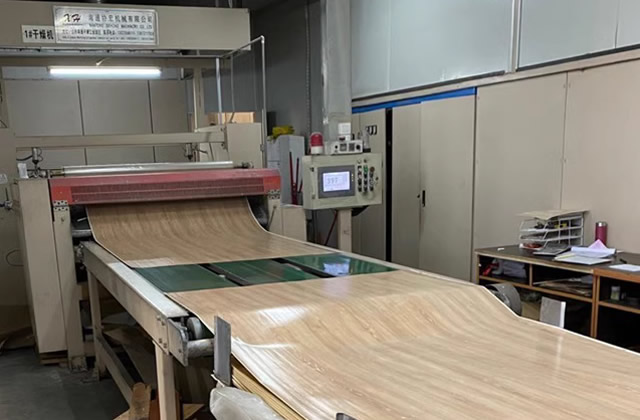
A vágási módszer kiválasztása előtt fontos megérteni az anyag szerkezetét. A fenolos laminált tábla , amelyet néha tömör fenollemeznek is neveznek, egy nagynyomású laminált panel, amely több réteg nátronpapírból, dekoratív színes papírból és fenolgyantából áll. A rétegeket magas hőmérsékleten és nagy nyomáson összenyomják, így merev, sűrű és rendkívül tartós lapot képeznek.
A fenolos laminált lapok keményebbek és sűrűbbek, mint sok hagyományos fa alapú panel. Ez kiváló tartósságot, nedvességállóságot, tűzálló teljesítményt, hangszigetelést, hőállóságot és ütésállóságot biztosít számukra, ugyanakkor azt is jelenti, hogy a vágáshoz élesebb szerszámok és ellenőrzöttebb feldolgozás szükséges.
Ezeket a táblákat általában a következőkre használják:
Külső falburkolatok: Tartós homlokzati panelek és kültéri építészeti felületek.
Belső válaszfalak: Erős és tisztítható panelek kereskedelmi belső terekhez.
WC fülkék: Vízálló kompakt laminált panelek nyilvános mellékhelyiségekbe.
Laboratóriumi munkalapok: Vegyszerálló és ütésálló munkafelületek.
Kereskedelmi bútorok: Íróasztalok, szekrények, szekrények, pultok és közhasználatú bútorok.
A kézi vágás alkalmas kis mennyiségekre, helyszíni beállításra, rövidre vágásra, javítási munkákra és kis mennyiségű gyártásra. Mivel azonban a fenol-laminált lemez sűrű és kemény, a kézi vágást lassan és óvatosan kell végezni, hogy elkerüljük a repedéseket, az élek letöredezését és az érdes felületeket.
Finom fogazatú kézi fűrész vagy szúrófűrész használható rövid vágásokhoz, kis nyílásokhoz, ívekhez és helyszíni módosításokhoz. A legjobb eredmény érdekében használjon finom fogazatú pengét, amelyet laminált, HPL, műanyag laminált vagy kemény kompozit panelekhez terveztek.
Vágás közben kerülje a túlzott erőt. A túl nagy nyomás megrepedhet a gyantarétegben, károsíthatja a dekoratív felületet vagy durva éleket eredményezhet. Vágás előtt a táblát teljesen alá kell támasztani és rögzíteni kell a vibráció csökkentése érdekében.
Az éles keményfém hegyű pengével ellátott körfűrész jobb kézi módszer az egyenes és hosszú vágásokhoz. Tisztább eredményt biztosít, mint egy kézi fűrész, ha a penge éles, a vágási sebesség szabályozott és a tábla megfelelően meg van támasztva.
Fenol kompakt laminált vágáshoz vezetősín, egyenes élvonal vagy vágókerítés javasolt a pontosság megőrzése és az élrezgés csökkentése érdekében.
Használjon éles, finom fogazatú vagy keményfém hegyű pengéket, amelyek alkalmasak HPL-hez és kompakt laminátumhoz.
Alkalmazzon alacsony és egyenletes nyomást ahelyett, hogy a pengét a táblán keresztül kényszerítené.
Használjon bilincseket a tábla stabilizálására és megakadályozza a mozgást vágás közben.
Ragasszon fel maszkolószalagot a vágási vonal mentén, hogy csökkentse a dekoratív felület feltöredezését.
Támassza meg megfelelően az egész táblát a vibráció és a repedés minimalizálása érdekében.
A végső panel levágása előtt végezzen próbavágást a hulladékanyagon.
A nagy mennyiségű gyártás, a szigorú mérettűrés, a tiszta élek és az ismételhető eredmények érdekében a gépi vágás az előnyben részesített módszer. A CNC-vágás, a panelfűrész-vágás, az asztali fűrészvágás és a kalibrált marás javíthatja a pontosságot és csökkentheti a hulladékot.
A CNC routerek rendkívül pontosak, és képesek követni az összetett vágási utakat, fúrási mintákat, hornyokat, nyílásokat, íveket és egyedi formákat. A CNC vágás ideális WC válaszfalakhoz, laboratóriumi munkalapokhoz, bútorelemekhez, falburkolatokhoz, ajtókhoz, szekrényekhez és építészeti elemekhez.
Automatizált és ismételhető vágási folyamat.
Kiváló méretpontosság kötegelt gyártáshoz.
Jó élminőség, ha a megfelelő bitet, sebességet és előtolást használja.
Alkalmas furatok, kivágások, ívek, hornyok és speciális panelformák készítésére.
A panelfűrész egyenes, tiszta és pontos vágásra alkalmas. Általában bútorgyárakban, laminált feldolgozó műhelyekben, válaszfalgyártásban és szekrénygyártásban használják, ahol fontos a méretpontosság.
A jobb vágási minőség érdekében használjon éles keményfém pengét vagy gyémánt pengét, tartsa stabilan a táblát, és ha van, használjon maró pengét, hogy csökkentse a felületi forgácsolást.
A lézervágással részletezett formák hozhatók létre, de nem mindig ez az előnyben részesített módszer a fenolos laminált lemezeknél, mert a gyantatartalom égési nyomokat, sötét széleket, füstöt, szagot vagy hőhatásnak kitett zónákat okozhat. Lézervágás használata esetén megfelelő kalibrálás, szellőztetés és mintavizsgálat szükséges.
A méretpontosság biztosítása érdekében vágás előtt kalibrálja a gépet.
Válassza ki a megfelelő vágási sebességet, orsófordulatszámot, fűrészlapmagasságot és előtolási sebességet.
Használjon porelszívó rendszereket a láthatóság, a biztonság és a szerszám élettartamának javítása érdekében.
Rendszeresen élesítse vagy cserélje ki a késeket, a maró biteket és a vágószerszámokat.
Támassza meg teljesen a paneleket, hogy elkerülje a vibrációt, a hajlítást és az élek sérülését.
Próbavágás egy minta tömeges vágás vagy gyártás előtt.
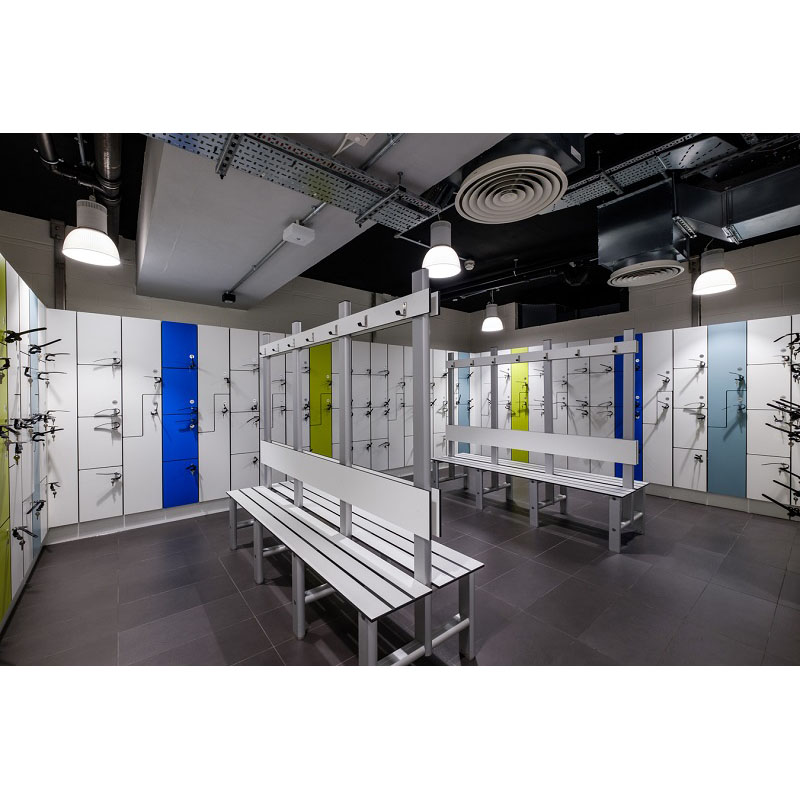
Még megfelelő felszerelés mellett is előfordulhatnak vágási hibák, ha a fűrészlap tompa, az előtolás túl gyors, a panel nincs alátámasztva, vagy rossz a vágási irány. A következő problémák gyakoriak a fenolos kompakt laminátum és a HPL fenollemez feldolgozása során.
Miért történik: A sorja és a durva élek oka általában a tompa pengék, a helytelen vágási irány, az elégtelen alátámasztás, a túlzott vibráció vagy a nem megfelelő foggeometria.
Megoldás:
Használjon éles, kiváló minőségű keményfém vagy gyémánt késeket, amelyeket HPL-hez és kompakt laminátumhoz terveztek.
Használjon maró pengét vagy maszkolószalagot a dekoratív felületrepedések csökkentése érdekében.
Vágjon úgy, hogy a dekoratív oldala lefelé nézzen, ha sok körfűrész-elrendezést használ, hacsak a szerszám gyártója másként nem javasolja.
Vágás után finom szemcsés csiszolópapírral finoman csiszolja meg a vágott élt.
Használjon vezetősínt vagy kerítést, hogy stabilan tartsa a vágóvonalat.
Miért történik: Repedések és forgácsok keletkezhetnek túlzott nyomásból, gyors előtolási sebességből, gyenge alátámasztásból, tompa szerszámokból, vibrációból vagy a nem támogatott élhez túl közeli vágásból.
Megoldás:
Használjon lassú és egyenletes adagolási sebességet.
Adott esetben éles késsel vágja előre a vágási vonalat.
Támassza meg teljesen a táblát a vibráció és a hajlítás minimalizálása érdekében.
Használjon finom fogazatú keményfém késeket vagy gyémántszerszámokat a tiszta vágáshoz.
Ne erőltesse át a szerszámot a táblán.
történik? Miért A túlzott súrlódás hőt is termelhet, és csökkentheti az élek minőségét.
Megoldás:
HPL-hez, fenollemezhez vagy kompakt laminátumhoz tervezett gyémánt vagy keményfém késeket használjon.
Hagyja rendszeresen lehűlni a szerszámokat a hosszú vágási munkák során.
Karbantartsa a szerszámokat rendszeres élezéssel vagy cserével.
Használjon megfelelő adagolási sebességet, hogy elkerülje a gyantafelület megégését vagy megolvadását.
Használjon porelszívást a hő, a törmelék és a szerszám igénybevételének csökkentésére.
Miért történik: A pontatlan vágásokat általában a hibás mérés, a gép eltolódása, az instabil támaszték, a panel mozgása, a vezetősín nélküli vágás vagy a beállítás tesztelésének elmulasztása okozza a végső gyártás előtt.
Megoldás:
Használjon vezetősínt, egyenes élvonalat, kerítést vagy CNC pozicionáló rendszert.
Vágás előtt ellenőrizze újra az összes mérést.
Ceruzával, krétával vagy maszkolószalaggal egyértelműen jelölje meg a vágási vonalakat.
Vágás előtt szorosan rögzítse a táblát.
Végezzen próbavágást a hulladékanyagon, mielőtt felvágná a végső fenollemezt.
| vágási probléma | Fő ok | A legjobb megoldás |
|---|---|---|
| Sorja és durva élek | Tompa penge, rossz vágási irány, rossz alátámasztás, vibráció. | Használjon éles keményfém vagy gyémánt pengét, vezetősínt, maszkolószalagot és utólagos csiszolást. |
| Repedések és forgácsok | Túl nagy nyomás, gyors előtolás, alátámasztatlan tábla, tompa szerszámok. | Használjon lassú előtolási sebességet, vágóvonalat, teljes alátámasztást és finom fogú vágószerszámokat. |
| Szerszámkopás | A sűrű fenolos mag és a gyantatartalom növeli a szerszám kopását. | Használjon HPL-besorolású keményfém vagy gyémánt szerszámokat, és rendszeresen cserélje vagy élesítse. |
| Túlmelegedés | Nagy súrlódás, rossz előtolási sebesség, tompa penge, gyenge porelszívás. | Szabályozza az előtolási sebességet, rendszeresen hűtse le a szerszámokat, és használja a porelszívást. |
| Pontatlan vágások | Mérési hiba, gép hibás beállítás, panelmozgás. | Ellenőrizze még egyszer a méréseket, rögzítse a panelt, használjon vezetősíneket, és először végezzen próbavágást. |
A biztonság elengedhetetlen a fenolos laminált lapok vágásakor, mivel a vágás éles széleket, repülõ forgácsokat, finom port, zajt és szerszámmeleget okozhat. Mindig készítse elő a munkaterületet és viseljen megfelelő védőfelszerelést.
Viseljen védőkesztyűt, hogy elkerülje az éles panelélek vágásait.
Használjon védőszemüveget, hogy megvédje a szemet a szétrepülő forgácsoktól és portól.
Vágás, csiszolás vagy marás közben viseljen pormaszkot vagy légzőkészüléket.
A munkaterületet tartsa jól szellőztetve és tisztán a törmeléktől.
Használjon bilincseket, vezetősíneket, tolóblokkokat és támasztékokat, hogy a kezét távol tartsa a vágási úttól.
Csatlakoztassa a porelszívó berendezést fűrészek, marók vagy CNC gépek használatakor.
Használat előtt ellenőrizze, hogy minden szerszám megfelelően fel van-e szerelve és védve van-e.
A megfelelő vágószerszám kiválasztása az egyik legfontosabb tényező a tiszta élek, a pontos méretek, a csökkentett hulladék és a hosszabb szerszámélettartam szempontjából. A fenolos laminált lemez nem puha fa alapú lemez, ezért a közönséges unalmas famegmunkáló pengék rossz eredményeket okozhatnak.
Körfűrész keményfém hegyű pengével: Alkalmas egyenes vágásokhoz és helyszíni vágáshoz.
Szúrófűrész finom fogazatú pengével: Alkalmas kis vágásokhoz, ívekhez és beállításokhoz.
CNC maró tömör keményfém fúróval: Alkalmas precíziós furatok, kivágások, hornyok és szakaszos gyártáshoz.
Asztali fűrész marópengével: Tiszta egyenes vágásokhoz és csökkentett dekoratív felületi forgácsoláshoz alkalmas.
Panelfűrész: Alkalmas nagyméretű panelekhez, egyenes vágáshoz és bútorgyártáshoz.
Gyémánt penge vagy gyémánt szerszám: Alkalmas nagy mennyiségű megmunkáláshoz és hosszabb szerszámélettartamhoz.
A fenolos laminált lemez vágása után a szabad széleket és felületeket védeni kell a biztonság, a megjelenés, a nedvességállóság és a hosszú távú teljesítmény javítása érdekében.
Zárja le vagy fejezze be a szabad széleket, ha az alkalmazás megköveteli.
Használjon melamint, hozzáillő élszalagot vagy kompatibilis élvédelmet, ha a kialakítás megköveteli.
Enyhén csiszolja le a vágott éleket, hogy eltávolítsa az élességet és javítsa a kézérzetet.
Kerülje a vágott deszkák tárolását közvetlen napfényben, esőben vagy magas páratartalmú környezetben.
Tárolás közben tartsa laposan és megfelelően alátámasztva a paneleket.
A jó kikészítés javítja a fenolos laminált lemez megjelenését és teljesítményét vágás után. Különösen fontos a látható élek, közhasználatú panelek, bútorfelületek és nedves felületek esetén.
Adott esetben használjon színben megegyező töltőanyagot a kis forgácsokhoz vagy hiányosságokhoz.
Finom csiszolópapírral vagy polírozókoronggal csiszolja le a szabad széleket.
Nedves felületű illesztésekhez használjon szilikont, kompatibilis tömítőanyagot vagy élszegélyeket.
Az egyenetlen varratok elkerülése érdekében a telepítés során ügyeljen az egyenetlenségre.
A végső összeszerelés vagy tömítés előtt tisztítsa meg a vágási port és a maradékot.
Egyes alkalmazások különösen pontos vágást igényelnek, mivel az élminőség, a vízszigetelés, a hardver illesztése és a vizuális megjelenés közvetlenül befolyásolja a teljesítményt.
WC fülkék: Pontos vágás szükséges a vízszigeteléshez, a hardverrögzítéshez és a panel szoros rögzítéséhez.
Laboratóriumi munkalapok: A mosogatókhoz, csapokhoz, szerelvényekhez és vegyszerálló munkafelületekhez pontos kivágások szükségesek.
Konyhaszekrények: A tiszta vágás elősegíti az ajtók pontos beállítását és a jobb dekoratív megjelenést.
Kereskedelmi bútorok: Az egységes vágások javítják a biztonságot, a konzisztenciát és a professzionális felületet.
Külső falburkolatok: A pontos panelméretek segítenek fenntartani a tágulási hézagokat, az igazítást és a homlokzati teljesítményt.
Zárható szekrények és válaszfalak: A precíz fúrás és vágás javítja az összeszerelést, a hardverstabilitást és a hosszú távú tartósságot.
A fenolos laminált lemez vágása nehéznek tűnhet sűrű magja és gyanta alapú szerkezete miatt, de a folyamat kezelhetővé válik a megfelelő szerszámokkal, stabil alátámasztással, szabályozott vágási sebességgel, éles pengével és megfelelő kidolgozási módszerekkel.
A kézi vágás alkalmas kis munkákra és helyszíni beállításokra, míg a gépi vágás jobb precíziós, nagy mennyiségben és professzionális gyártásnál. A CNC marók, panelfűrészek, keményfém pengék, gyémántszerszámok, vezetősínek és porelszívó rendszerek nagymértékben javíthatják a vágási eredményeket.
A sima élek és a pontos vágások elérése érdekében éles szerszámokkal, megfelelő előtolási sebességgel, teljes deszka alátámasztással és gondos vágás utáni csiszolással vagy polírozással előzze meg a sorját és a repedést. Mindig kövesse a biztonsági előírásokat, és védje a felületet a vágás után, hogy megőrizze a tábla tartósságát és megjelenését.
A legjobb vágási módszer a projekttől függ. A professzionális és nagy volumenű munkákhoz a CNC vágás vagy a panelfűrészvágás biztosítja a legjobb pontosságot és élminőséget. Kisebb munkákhoz jól használható egy éles keményfém hegyű pengéjű körfűrész.
Igen. A fenolos laminált lapot körfűrésszel lehet vágni, ha éles keményfém hegyű pengét, vezetősínt, stabil alátámasztást és szabályozott előtolási sebességet használ. A maszkolószalag és a karcolás segíthet csökkenteni az élek letöredezését.
Igen, kézi vágás lehetséges kis mennyiségek vagy kisebb módosítások esetén. Finom fogazatú kézi fűrész, szúrófűrész vagy körfűrész használható, de a táblát rögzíteni és alá kell támasztani a repedések, durva élek és pontatlan vágások elkerülése érdekében.
A forgácsolást általában a tompa pengék, a gyors előtolás, a túlzott nyomás, a rossz alátámasztás, a vibráció vagy a rossz oldali vágás okozza. Használjon éles keményfém vagy gyémánt pengéket, stabil támasztékot, maszkolószalagot, bemetszést és lassabb előtolást.
HPL-hez, kompakt laminált vagy kemény kompozit panelekhez készült éles keményfém hegyű penge vagy gyémánt penge ajánlott. A finom fogazatú pengék és vágópengék javíthatják az élek minőségét és csökkenthetik a dekoratív felületi forgácsolást.
A sorjaképződés elkerülése érdekében használjon éles vágószerszámokat, vezetősínt, stabil támasztékot, helyes vágási irányt, megfelelő előtolást és porelszívást. Vágás után enyhén csiszolja meg vagy csiszolja le a széleket finom szemcsés csiszolópapírral.
Igen. A CNC vágás kiválóan alkalmas fenol laminált lapokhoz, mert pontosságot, ismételhetőséget, tiszta éleket és összetett formázási képességet biztosít. Ideális laboratóriumi munkalapokhoz, válaszfalakhoz, szekrényekhez, bútorlapokhoz és építészeti elemekhez.
Lézeres vágás bizonyos esetekben használható, de a gyantatartalom miatt égési nyomokat, sötét széleket, füstöt vagy hőkárosodást okozhat. A tiszta szerkezeti gyártáshoz általában előnyös a CNC marás vagy fűrészvágás.
A vágott éleket az alkalmazástól függően le kell csiszolni, polírozni, lesarkítani, le kell zárni vagy hozzáillő élszalaggal kell befejezni. A nedves területeken szükség lehet kompatibilis tömítőanyagra vagy élvédelemre a hosszú távú nedvességállóság javítása érdekében.
Viseljen védőszemüveget, kesztyűt, pormaszkot vagy légzőkészüléket, és szükség esetén hallásvédőt. Használjon bilincseket, tolóblokkokat, vezetősíneket, porelszívást és tiszta munkaterületet a vágási kockázatok csökkentése érdekében.