Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2025-05-22 Ursprung: Plats
Fenollaminatskiva , även känd som solid fenolskiva, kompaktlaminatskiva, fenolkompaktskiva, HPL-fenolskiva eller högtryckslaminat kompaktpanel, används ofta inom konstruktion, inredning, ytterväggsbeklädnad, toalettavskiljare, laboratoriebänkskivor, kommersiella möbler, tak, väggpaneler och offentliga utrymmen med hög trafik.
Eftersom Fenollaminatskiva har en tät hartsbaserad struktur och hög hårdhet, kräver skärningen rätt verktyg, skärriktning, matningshastighet, bladtyp, stödmetod och eggbearbetningsprocess. Om skärmetoden är felaktig kan vanliga problem som grader, ojämna kanter, sprickor, spån, överhettning, verktygsslitage, felaktiga snitt och ytskador uppstå.
Den här guiden förklarar vad Fenollaminatskiva är, de bästa manuella och maskinella skärmetoderna, vanliga skärproblem och lösningar, säkerhetsåtgärder, val av verktyg, skydd för efterskärning, ytbehandlingstips och vanliga frågor och svar för entreprenörer, tillverkare, möbeltillverkare och projektinstallatörer.
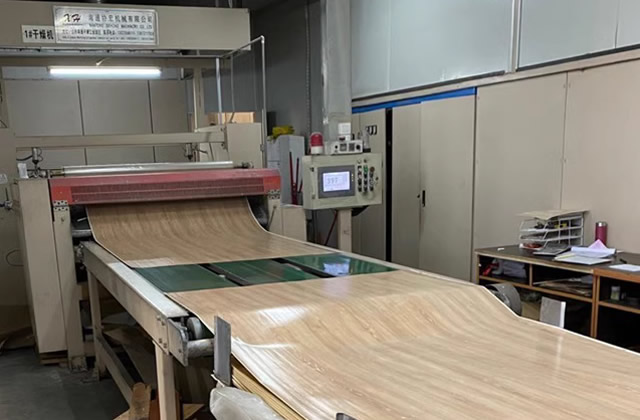
Innan du väljer en skärmetod är det viktigt att förstå materialstrukturen. Fenollaminatskiva , ibland kallad solid fenolskiva, är en högtryckslaminatpanel som består av flera lager kraftpapper, dekorativt färgpapper och fenolharts. Skikten komprimeras under hög temperatur och högt tryck för att bilda en styv, tät och mycket hållbar skiva.
Fenollaminatskiva är hårdare och tätare än många vanliga träbaserade paneler. Detta ger dem utmärkt hållbarhet, fuktbeständighet, brandhämmande prestanda, ljudisolering, värmebeständighet och slagtålighet, men det betyder också att skärning kräver vassare verktyg och mer kontrollerad bearbetning.
Dessa brädor används vanligtvis för:
Ytterväggsbeklädnad: Hållbara fasadskivor och arkitektoniska ytor utomhus.
Innerväggar: Starka och rengörbara paneler för kommersiella interiörer.
Toalettbås: Vattentäta kompaktlaminatpaneler för offentliga toaletter.
Laboratoriebänkskivor: Kemikaliebeständiga och slagtåliga arbetsytor.
Kommersiella möbler: Skrivbord, skåp, skåp, diskar och möbler för allmänheten.
Manuell skärning är lämplig för små kvantiteter, platsjusteringar, genvägar, reparationsarbeten och tillverkning i låg volym. Men eftersom Fenollaminatskiva är tät och hård, måste manuell skärning göras långsamt och försiktigt för att undvika sprickor, kantflisning och grov finish.
En fintandad handsåg eller sticksåg kan användas för genvägar, små öppningar, kurvor och modifieringar på plats. För bästa resultat, använd ett fintandblad avsett för laminat, HPL, plastlaminat eller hårda kompositpaneler.
Undvik överdriven kraft under skärning. För mycket tryck kan spricka hartslagret, skada den dekorativa ytan eller skapa grova kanter. Skivan bör vara helt stödd och fastklämd före kapning för att minska vibrationerna.
En cirkelsåg med vass hårdmetallklinga är en bättre manuell metod för raka och långa snitt. Det ger renare resultat än en handsåg när bladet är vasst, skärhastigheten är kontrollerad och brädan är ordentligt stödd.
För kapning av fenolkompaktlaminat rekommenderas en styrskena, rätlina eller skärstängsel för att bibehålla noggrannheten och minska eggvibrationer.
Använd vassa fintandade eller hårdmetallspetsade blad som är lämpliga för HPL och kompaktlaminat.
Applicera lågt och konsekvent tryck istället för att tvinga bladet genom brädan.
Använd klämmor för att stabilisera brädan och förhindra rörelse under kapning.
Applicera maskeringstejp längs skärlinjen för att minska flisbildning på den dekorativa ytan.
Stöd hela brädan ordentligt för att minimera vibrationer och sprickbildning.
Gör ett provsnitt på skrotmaterial innan du skär den slutliga panelen.
För högvolymproduktion, strikt storlekstolerans, rena kanter och repeterbara resultat är maskinskärning den föredragna metoden. CNC-skärning, panelsågskärning, bordssågskärning och kalibrerad routing kan förbättra precisionen och minska avfallet.
CNC-routrar är mycket exakta och kan följa komplexa skärbanor, borrmönster, spår, öppningar, kurvor och anpassade former. CNC-skärning är idealisk för toalettavskiljare, laboratoriebänkskivor, möbelkomponenter, väggbeklädnadspaneler, dörrar, skåp och arkitektoniska element.
Automatiserad och repeterbar skärprocess.
Utmärkt måttnoggrannhet för batchproduktion.
Bra eggkvalitet när rätt bit, hastighet och matningshastighet används.
Lämplig för hål, utskärningar, kurvor, slitsar och speciella panelformer.
En panelsåg är lämplig för raka, rena och exakta snitt. Det används ofta i möbelfabriker, laminatbearbetningsverkstäder, partitionsproduktion och skåptillverkning där dimensionell noggrannhet är viktig.
För bättre skärkvalitet, använd en vass hårdmetallklinga eller diamantklinga, håll brädan stabil och använd ett skårblad om tillgängligt för att minska ytflisning.
Laserskärning kan skapa detaljerade former, men det är inte alltid den föredragna metoden för Fenollaminatskiva eftersom hartsinnehållet kan orsaka brännmärken, mörka kanter, rök, lukt eller värmepåverkade zoner. Om laserskärning används krävs korrekt kalibrering, ventilation och provtestning.
Kalibrera maskinen innan du skär för att säkerställa dimensionsnoggrannhet.
Välj rätt skärhastighet, spindelhastighet, bladhöjd och matningshastighet.
Använd dammutsugssystem för att förbättra sikten, säkerheten och verktygets livslängd.
Slipa eller byt ut knivar, överfräsar och skärverktyg regelbundet.
Stöd panelerna helt för att undvika vibrationer, böjningar och kantskador.
Testskär ett prov innan bulkskärning eller produktionskörningar.
Även med lämplig utrustning kan skärfel uppstå om bladet är matt, matningshastigheten är för hög, panelen inte stöds eller skärriktningen är fel. Följande problem är vanliga vid bearbetning av fenoliskt kompaktlaminat och HPL-fenolskivor.
Varför det händer: Grader och ojämna kanter orsakas vanligtvis av slöa blad, felaktig skärriktning, otillräckligt stöd, överdriven vibration eller olämplig tandgeometri.
Lösning:
Använd skarpa, högkvalitativa hårdmetallspetsar eller diamantblad avsedda för HPL och kompaktlaminat.
Använd ett skårblad eller maskeringstejp för att reducera dekorativ yta av flisor.
Kapa med den dekorativa sidan nedåt när du använder många cirkelsågar, om inte verktygstillverkaren rekommenderar annat.
Slipa den skurna kanten lätt med finkornigt sandpapper efter skärning.
Använd en styrskena eller staket för att hålla skärlinan stabil.
Varför det händer: Sprickor och spån kan orsakas av för högt tryck, snabb matningshastighet, dåligt stöd, trubbiga verktyg, vibrationer eller skärning för nära en ostödd kant.
Lösning:
Använd en långsam och jämn matningshastighet.
Förborra skärlinjen med en vass kniv där så är lämpligt.
Stöd brädan helt för att minimera vibrationer och böjning.
Använd fintandade hårdmetallblad eller diamantverktyg för ren skärning.
Undvik att tvinga verktyget genom brädan.
Varför det händer: Fenollaminatskiva är tät och hartsrik, så den sliter blad och fräsar snabbare än vanlig MDF, plywood eller spånskiva. Överdriven friktion kan också generera värme och minska kantkvaliteten.
Lösning:
Använd diamant- eller hårdmetallblad avsedda för HPL, fenolskivor eller kompaktlaminat.
Låt verktyg svalna med jämna mellanrum under långa skärsessioner.
Underhåll verktyg genom regelbunden slipning eller byte.
Använd lämplig matningshastighet för att undvika att hartsytan bränns eller smälter.
Använd dammutsug för att minska värme, skräp och verktygsspänning.
Varför det händer: Felaktiga snitt orsakas vanligtvis av felaktig mätning, felinställning av maskinen, instabilt stöd, panelrörelser, skärning utan styrskena eller underlåtenhet att testa installationen innan den slutliga produktionen.
Lösning:
Använd en styrskena, rätsida, staket eller CNC-positioneringssystem.
Dubbelkolla alla mått innan du skär.
Markera skärlinjer tydligt med penna, krita eller maskeringstejp.
Kläm fast brädan ordentligt innan du skär.
Gör ett provsnitt på skrot innan du skär den slutliga fenolskivan.
| Skärproblem | Huvudorsak | Bästa lösningen |
|---|---|---|
| Grader och ojämna kanter | Slöt blad, fel skärriktning, dåligt stöd, vibrationer. | Använd vass hårdmetall- eller diamantklinga, styrskena, maskeringstejp och efterskuren slipning. |
| Sprickor och chips | För högt tryck, snabb matning, ostödd skiva, trubbiga verktyg. | Använd långsam matningshastighet, förskärningslinje, fullt stöd och skärverktyg med finkugg. |
| Verktygsslitage | Tät fenolkärna och hartsinnehåll ökar verktygsnötningen. | Använd HPL-klassade hårdmetall- eller diamantverktyg och byt ut eller slipa regelbundet. |
| Överhettning | Hög friktion, fel matningshastighet, matt blad, dålig dammsugning. | Kontrollera matningen, kyl verktygen med jämna mellanrum och använd dammutsug. |
| Felaktiga snitt | Mätfel, maskinfelställning, panelrörelse. | Dubbelkolla måtten, klämma fast panelen, använd styrskenor och provklipp först. |
Säkerhet är viktigt när du skär Fenollaminatskiva eftersom skärning kan skapa vassa kanter, flygande spån, fint damm, buller och verktygsvärme. Förbered alltid arbetsplatsen och bär lämplig skyddsutrustning.
Använd skyddshandskar för att undvika skärsår från vassa panelkanter.
Använd skyddsglasögon för att skydda ögonen från flygande spån och damm.
Bär dammmask eller andningsskydd vid skärning, slipning eller fräsning.
Håll arbetsplatsen välventilerad och fri från skräp.
Använd klämmor, styrskenor, tryckblock och stöd för att hålla händerna borta från skärbanan.
Anslut dammutsugningsutrustning när du använder sågar, överfräsar eller CNC-maskiner.
Kontrollera att alla verktyg är korrekt installerade och skyddade före användning.
Att välja rätt skärverktyg är en av de viktigaste faktorerna för rena eggar, exakta dimensioner, minskat spill och längre verktygslivslängd. Fenollaminatskiva är inte en mjuk träbaserad skiva, så vanliga slöa träbearbetningsblad kan ge dåliga resultat.
Cirkelsåg med hårdmetallklinga: Lämplig för raka snitt och på plats.
Sticksåg med fintandat blad: Lämplig för små snitt, kurvor och justeringar.
CNC-överfräs med solid hårdmetallborr: Lämplig för precisionshål, utskärningar, spår och batchproduktion.
Bordssåg med skårblad: Lämplig för rena raka snitt och reducerad dekorativ ytflisning.
Panelsåg: Lämplig för stora paneler, raka snitt och möbelproduktion.
Diamantklinga eller diamantverktyg: Lämplig för bearbetning med stora volymer och längre verktygslivslängd.
Efter kapning av Fenollaminatskiva ska de exponerade kanterna och ytorna skyddas för att förbättra säkerheten, utseendet, fuktbeständigheten och långtidsprestanda.
Försegla eller avsluta exponerade kanter när det krävs av applikationen.
Använd melamin, matchande kantband eller kompatibelt kantskydd om designen kräver det.
Slipa kanterna lätt för att ta bort skärpa och förbättra handkänslan.
Undvik att förvara skärbrädor i direkt solljus, regn eller miljöer med hög luftfuktighet.
Håll panelerna plana och ordentligt stödda under förvaring.
Bra finish förbättrar utseendet och prestandan hos Fenollaminatskiva efter kapning. Det är särskilt viktigt för synliga kanter, offentliga paneler, möbelytor och våtutrymmesinstallationer.
Använd färgmatchat fyllmedel för små spån eller brister där så är lämpligt.
Polera exponerade kanter med fint sandpapper eller en polerskiva.
Använd silikon, kompatibelt tätningsmedel eller kantlister för våtområdesfogar.
Se till att den är jämn under installationen för att undvika ojämna sömmar.
Rengör skärdamm och rester före slutmontering eller tätning.
Vissa applikationer kräver särskilt noggrann skärning eftersom kantkvalitet, vattentäthet, hårdvaruanpassning och visuellt utseende direkt påverkar prestandan.
Toalettbås: Noggrann skärning behövs för vattentätning, hårdvarufixering och tät panelpassning.
Laboratoriebänkskivor: Exakta utskärningar krävs för diskhoar, kranar, armaturer och kemikaliebeständiga arbetsytor.
Köksskåp: Ren skärning stöder exakt dörrinriktning och bättre dekorativt utseende.
Kommersiella möbler: Enhetliga snitt förbättrar säkerhet, konsistens och professionell finish.
Ytterväggsbeklädnad: Noggranna paneldimensioner hjälper till att upprätthålla expansionsgap, inriktning och fasadprestanda.
Skåp och skiljeväggar: Exakt borrning och skärning förbättrar montering, hårdvarustabilitet och långvarig hållbarhet.
Att skära Fenollaminatskiva kan verka utmanande på grund av dess täta kärna och hartsbaserade struktur, men processen blir hanterbar med rätt verktyg, stabilt stöd, kontrollerad skärhastighet, vassa knivar och korrekta efterbehandlingsmetoder.
Manuell skärning är lämplig för små jobb och justeringar på plats, medan maskinskärning är bättre för precision, stora kvantiteter och professionell produktion. CNC-överfräsar, panelsågar, hårdmetallblad, diamantverktyg, styrskenor och dammutsugssystem kan förbättra skärresultaten avsevärt.
För att uppnå jämna kanter och exakta snitt, förhindra grader och sprickor med vassa verktyg, rätt matningshastighet, stöd för helboard och noggrann efterslipning eller polering. Följ alltid säkerhetsrutiner och skydda ytan efter kapning för att bevara skivans hållbarhet och utseende.
Den bästa skärmetoden beror på projektet. För professionellt och högvolymsarbete ger CNC-kapning eller panelsågskärning den bästa noggrannheten och eggkvaliteten. För små jobb kan en cirkelsåg med vass hårdmetallklinga fungera bra.
Ja. Fenollaminatskiva kan kapas med en cirkelsåg om du använder en vass hårdmetallspets, styrskena, stabilt stöd och kontrollerad matningshastighet. Maskeringstejp och skåror kan hjälpa till att minska kantflisning.
Ja, manuell skärning är möjlig för små mängder eller mindre justeringar. En finkuggad handsåg, sticksåg eller cirkelsåg kan användas, men skivan måste klämmas fast och stödjas för att förhindra sprickor, ojämna kanter och felaktiga snitt.
Flisning orsakas vanligtvis av slöa blad, snabb matningshastighet, för högt tryck, dåligt stöd, vibrationer eller skärning från fel sida. Använd vassa hårdmetall- eller diamantklingor, stabilt stöd, maskeringstejp, skåror och en långsammare matningshastighet.
En vass hårdmetallklinga eller diamantklinga designad för HPL, kompaktlaminat eller hårda kompositpaneler rekommenderas. Fintandade blad och skårblad kan förbättra eggkvaliteten och minska dekorativ ytflisning.
För att förhindra grader, använd vassa skärverktyg, en styrskena, stabilt stöd, korrekt skärriktning, rätt matningshastighet och dammutsug. Efter skärning, slipa lätt eller polera kanterna med finkornigt sandpapper.
Ja. CNC-skärning är mycket lämplig för Fenollaminatskiva eftersom det ger precision, repeterbarhet, rena kanter och komplex formkapacitet. Den är idealisk för labbänkskivor, skiljeväggar, skåp, möbelpaneler och arkitektoniska komponenter.
Laserskärning kan användas i vissa fall, men det kan orsaka brännmärken, mörka kanter, rök eller värmeskador på grund av hartsinnehållet. CNC routing eller sågskärning är vanligtvis att föredra för ren strukturell tillverkning.
Kapade kanter ska slipas, poleras, fasas, förseglas eller avslutas med matchande kantband beroende på applikation. Våta områden kan kräva kompatibelt tätningsmedel eller kantskydd för att förbättra den långsiktiga fuktbeständigheten.
Använd skyddsglasögon, handskar, dammmask eller andningsskydd och hörselskydd vid behov. Använd klämmor, tryckblock, styrskenor, dammutsug och en ren arbetsyta för att minska skärriskerna.