مناظر: 0 مصنف: سائٹ ایڈیٹر اشاعت کا وقت: 2025-05-22 اصل: سائٹ
فینولک لیمینیٹ بورڈ، جسے ٹھوس فینولک بورڈ، کمپیکٹ لیمینیٹ بورڈ، فینولک کومپیکٹ بورڈ، HPL فینولک بورڈ، یا ہائی پریشر لیمینیٹ کمپیکٹ پینل کے نام سے بھی جانا جاتا ہے، بڑے پیمانے پر تعمیرات، اندرونی ڈیزائن، بیرونی دیوار کی کلیڈنگ، ٹوائلٹ پارٹیشنز، لیبارٹری کاؤنٹر ٹاپس، کمرشل فرنیچر، پبلک اسپیس، ہائی پینولک اور فلیٹ میں استعمال ہوتا ہے۔
چونکہ فینولک لیمینیٹ بورڈ میں رال کی بنیاد پر گھنے ڈھانچہ اور زیادہ سختی ہوتی ہے، اس لیے اسے کاٹنے کے لیے درست اوزار، کاٹنے کی سمت، فیڈ کی رفتار، بلیڈ کی قسم، سپورٹ کا طریقہ، اور کنارے کی تکمیل کے عمل کی ضرورت ہوتی ہے۔ اگر کاٹنے کا طریقہ غلط ہے، تو عام مسائل جیسے گڑ، کھردرے کنارے، دراڑیں، چپس، زیادہ گرم ہونا، ٹول پہننا، غلط کٹ جانا، اور سطح کو نقصان پہنچ سکتا ہے۔
یہ گائیڈ وضاحت کرتا ہے کہ فینولک لیمینیٹ بورڈ کیا ہے، بہترین دستی اور مشین کاٹنے کے طریقے، عام کاٹنے کے مسائل اور حل، حفاظتی احتیاطیں، آلے کا انتخاب، کٹ کے بعد کی سطح کی حفاظت، فنشنگ ٹپس، اور کنٹریکٹرز، فیبریکٹرز، فرنیچر مینوفیکچررز، اور پروجیکٹ انسٹالرز کے لیے اکثر پوچھے گئے سوالات۔
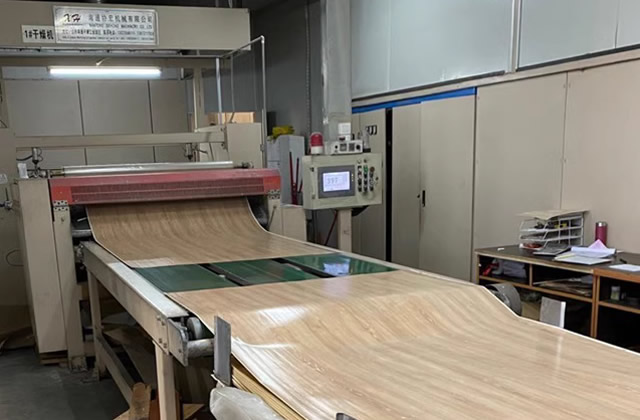
کاٹنے کا طریقہ منتخب کرنے سے پہلے، مادی ساخت کو سمجھنا ضروری ہے۔ فینولک لیمینیٹ بورڈ ، جسے کبھی کبھی ٹھوس فینولک بورڈ کہا جاتا ہے، ایک ہائی پریشر لیمینیٹ پینل ہے جو کرافٹ پیپر، آرائشی رنگین کاغذ، اور فینولک رال کی متعدد تہوں پر مشتمل ہے۔ تہوں کو اعلی درجہ حرارت اور زیادہ دباؤ کے تحت کمپریس کیا جاتا ہے تاکہ ایک سخت، گھنے اور انتہائی پائیدار بورڈ بن سکے۔
فینولک لیمینیٹ بورڈ بہت سے عام لکڑی پر مبنی پینلز سے زیادہ سخت اور گھنے ہوتے ہیں۔ اس سے انہیں بہترین استحکام، نمی کے خلاف مزاحمت، آگ سے بچنے والی کارکردگی، آواز کی موصلیت، گرمی کی مزاحمت، اور اثرات کے خلاف مزاحمت ملتی ہے، لیکن اس کا مطلب یہ بھی ہے کہ کاٹنے کے لیے تیز ٹولز اور زیادہ کنٹرول شدہ پروسیسنگ کی ضرورت ہوتی ہے۔
یہ بورڈ عام طور پر استعمال ہوتے ہیں:
بیرونی دیوار کی چادر: پائیدار اگواڑے کے پینل اور بیرونی تعمیراتی سطحیں۔
اندرونی پارٹیشنز: کمرشل انٹیریئرز کے لیے مضبوط اور صاف کرنے کے قابل پینل۔
ٹوائلٹ کیوبیکلز: عوامی بیت الخلاء کے لیے واٹر پروف کمپیکٹ لیمینیٹ پینل۔
لیبارٹری کاؤنٹر ٹاپس: کیمیائی مزاحم اور اثر مزاحم کام کی سطحیں۔
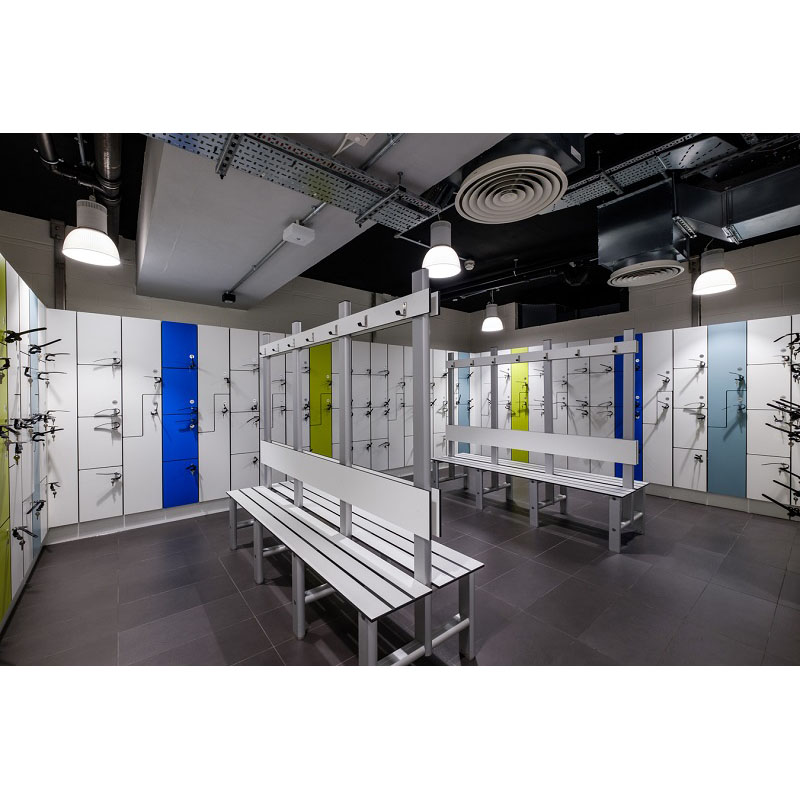
کمرشل فرنیچر: ڈیسک، الماریاں، لاکرز، کاؤنٹرز، اور عوامی استعمال کا فرنیچر۔
دستی کٹنگ چھوٹی مقداروں، سائٹ کی ایڈجسٹمنٹ، شارٹ کٹس، مرمت کے کام، اور کم والیوم فیبریکیشن کے لیے موزوں ہے۔ تاہم، چونکہ فینولک لیمینیٹ بورڈ گھنا اور سخت ہے، اس لیے دستی کٹنگ آہستہ آہستہ اور احتیاط سے کی جانی چاہیے تاکہ دراڑیں، کنارے چپکنے اور کھردری ختم نہ ہوں۔
شارٹ کٹس، چھوٹے سوراخوں، منحنی خطوط اور سائٹ پر ترمیم کے لیے باریک دانتوں والی آری یا جیگس کا استعمال کیا جا سکتا ہے۔ بہترین نتائج کے لیے، لیمینیٹ، HPL، پلاسٹک لیمینیٹ، یا سخت جامع پینلز کے لیے ڈیزائن کردہ باریک ٹوتھ بلیڈ استعمال کریں۔
کاٹنے کے دوران ضرورت سے زیادہ طاقت سے گریز کریں۔ بہت زیادہ دباؤ رال کی تہہ کو شگاف کر سکتا ہے، آرائشی سطح کو نقصان پہنچا سکتا ہے، یا کھردرے کنارے بنا سکتا ہے۔ بورڈ کو مکمل طور پر سہارا دیا جانا چاہئے اور کمپن کو کم کرنے کے لئے کاٹنے سے پہلے کلیمپ کیا جانا چاہئے۔
تیز کاربائیڈ ٹپ بلیڈ کے ساتھ ایک سرکلر آری سیدھی اور لمبی کٹوتیوں کے لیے ایک بہتر دستی طریقہ ہے۔ جب بلیڈ تیز ہوتا ہے، کاٹنے کی رفتار کو کنٹرول کیا جاتا ہے، اور بورڈ کو صحیح طریقے سے سپورٹ کیا جاتا ہے تو یہ ہاتھ کے آرے سے زیادہ صاف نتائج فراہم کرتا ہے۔
فینولک کمپیکٹ لیمینیٹ کٹنگ کے لیے، درستگی کو برقرار رکھنے اور کنارے کی کمپن کو کم کرنے کے لیے گائیڈ ریل، سٹریٹ ایج، یا کٹنگ باڑ کی سفارش کی جاتی ہے۔
تیز باریک دانت یا کاربائیڈ ٹپڈ بلیڈ استعمال کریں جو HPL اور کمپیکٹ لیمینیٹ کے لیے موزوں ہوں۔
بورڈ کے ذریعے بلیڈ کو مجبور کرنے کے بجائے کم اور مستقل دباؤ کا اطلاق کریں۔
بورڈ کو مستحکم کرنے اور کاٹنے کے دوران حرکت کو روکنے کے لیے کلیمپ کا استعمال کریں۔
آرائشی سطح پر چپکنے کو کم کرنے کے لیے کٹنگ لائن کے ساتھ ماسکنگ ٹیپ لگائیں۔
کمپن اور کریکنگ کو کم سے کم کرنے کے لیے پورے بورڈ کو صحیح طریقے سے سپورٹ کریں۔
حتمی پینل کو کاٹنے سے پہلے سکریپ مواد پر ٹیسٹ کٹ بنائیں۔
اعلی حجم کی پیداوار، سخت سائز کی رواداری، صاف کناروں، اور دوبارہ قابل نتائج کے لیے، مشین کاٹنا ترجیحی طریقہ ہے۔ CNC کٹنگ، پینل آری کٹنگ، ٹیبل آری کٹنگ، اور کیلیبریٹڈ روٹنگ درستگی کو بہتر بنا سکتی ہے اور فضلہ کو کم کر سکتی ہے۔
CNC راؤٹرز انتہائی درست ہیں اور پیچیدہ کاٹنے والے راستوں، ڈرلنگ کے نمونوں، نالیوں، سوراخوں، منحنی خطوط اور حسب ضرورت شکلوں کی پیروی کر سکتے ہیں۔ سی این سی کٹنگ ٹوائلٹ پارٹیشنز، لیبارٹری کاؤنٹر ٹاپس، فرنیچر کے پرزہ جات، وال کلڈیڈنگ پینلز، دروازے، لاکرز اور آرکیٹیکچرل عناصر کے لیے مثالی ہے۔
خودکار اور دوبارہ قابل کاٹنے کا عمل۔
بیچ کی پیداوار کے لیے بہترین جہتی درستگی۔
جب درست بٹ، رفتار، اور فیڈ ریٹ استعمال کیا جائے تو اچھے کنارے کا معیار۔
سوراخ، کٹ آؤٹ، منحنی خطوط، سلاٹ، اور خصوصی پینل کی شکلوں کے لیے موزوں ہے۔
ایک پینل آری سیدھی، صاف اور درست کٹوتیوں کے لیے موزوں ہے۔ یہ عام طور پر فرنیچر فیکٹریوں، ٹکڑے ٹکڑے کی پروسیسنگ ورکشاپس، پارٹیشن پروڈکشن، اور کابینہ مینوفیکچرنگ میں استعمال ہوتا ہے جہاں جہتی درستگی اہم ہے۔
بہتر کٹنگ کوالٹی کے لیے، تیز کاربائیڈ بلیڈ یا ڈائمنڈ بلیڈ استعمال کریں، بورڈ کو مستحکم رکھیں، اور سطح کی چٹائی کو کم کرنے کے لیے اگر دستیاب ہو تو اسکورنگ بلیڈ استعمال کریں۔
لیزر کٹنگ تفصیلی شکلیں بنا سکتی ہے، لیکن فینولک لیمینیٹ بورڈ کے لیے یہ ہمیشہ ترجیحی طریقہ نہیں ہے کیونکہ رال کا مواد جلنے کے نشانات، سیاہ کناروں، دھوئیں، بدبو، یا گرمی سے متاثرہ علاقوں کا سبب بن سکتا ہے۔ اگر لیزر کٹنگ استعمال کی جاتی ہے تو، مناسب انشانکن، وینٹیلیشن، اور نمونے کی جانچ ضروری ہے۔
جہتی درستگی کو یقینی بنانے کے لیے کاٹنے سے پہلے مشین کیلیبریٹ کریں۔
درست کاٹنے کی رفتار، سپنڈل کی رفتار، بلیڈ کی اونچائی، اور فیڈ کی شرح کا انتخاب کریں۔
مرئیت، حفاظت اور آلے کی زندگی کو بہتر بنانے کے لیے دھول نکالنے کے نظام کا استعمال کریں۔
بلیڈ، راؤٹر بٹس، اور کٹنگ ٹولز کو باقاعدگی سے تیز یا تبدیل کریں۔
کمپن، موڑنے، اور کنارے کو پہنچنے والے نقصان سے بچنے کے لیے پینل کو مکمل طور پر سپورٹ کریں۔
بلک کاٹنے یا پروڈکشن چلانے سے پہلے نمونے کو کاٹ لیں۔
مناسب آلات کے ساتھ بھی، اگر بلیڈ سست ہے، فیڈ کی شرح بہت تیز ہے، پینل سپورٹ نہیں ہے، یا کاٹنے کی سمت غلط ہے تو کاٹنے میں نقائص ہو سکتے ہیں۔ فینولک کمپیکٹ لیمینیٹ اور HPL فینولک بورڈ پر کارروائی کرتے وقت درج ذیل مسائل عام ہیں۔
ایسا کیوں ہوتا ہے: گڑھے اور کھردرے کنارے عام طور پر پھیکے بلیڈ، غلط کاٹنے کی سمت، ناکافی مدد، ضرورت سے زیادہ کمپن، یا دانتوں کی غیر موزوں جیومیٹری کی وجہ سے ہوتے ہیں۔
حل:
تیز، اعلیٰ معیار کے کاربائیڈ ٹپڈ یا ہیرے کے بلیڈ استعمال کریں جو HPL اور کمپیکٹ لیمینیٹ کے لیے بنائے گئے ہیں۔
آرائشی سطح کی چٹائی کو کم کرنے کے لیے اسکورنگ بلیڈ یا ماسکنگ ٹیپ کا استعمال کریں۔
بہت سے سرکلر آر سیٹ اپ استعمال کرتے وقت آرائشی سائیڈ کو نیچے کی طرف کاٹیں، جب تک کہ ٹول بنانے والا دوسری صورت میں تجویز نہ کرے۔
کاٹنے کے بعد کٹے ہوئے کنارے کو باریک پیسنے والے سینڈ پیپر سے ہلکی سی ریت کریں۔
کٹنگ لائن کو مستحکم رکھنے کے لیے گائیڈ ریل یا باڑ کا استعمال کریں۔
ایسا کیوں ہوتا ہے: ضرورت سے زیادہ دباؤ، فیڈ کی تیز رفتار، ناقص سپورٹ، کند ٹولز، کمپن، یا غیر تعاون یافتہ کنارے کے بہت قریب کاٹنے کے نتیجے میں دراڑیں اور چپس ہو سکتی ہیں۔
حل:
سست اور مستحکم فیڈ ریٹ استعمال کریں۔
جہاں مناسب ہو تیز چاقو سے کٹنگ لائن کو پہلے سے اسکور کریں۔
کمپن اور لچک کو کم سے کم کرنے کے لیے بورڈ کو مکمل سپورٹ کریں۔
صاف کاٹنے کے لیے باریک دانت کاربائیڈ بلیڈ یا ہیرے کے اوزار استعمال کریں۔
بورڈ کے ذریعے آلے کو زبردستی کرنے سے گریز کریں۔
ایسا کیوں ہوتا ہے: فینولک لیمینیٹ بورڈ گھنا اور رال سے بھرپور ہوتا ہے، اس لیے یہ بلیڈ اور روٹر بٹس کو عام MDF، پلائیووڈ، یا پارٹیکل بورڈ سے زیادہ تیزی سے پہنتا ہے۔ اضافی رگڑ گرمی بھی پیدا کر سکتا ہے اور کنارے کے معیار کو کم کر سکتا ہے۔
حل:
ایچ پی ایل، فینولک بورڈ، یا کمپیکٹ لیمینیٹ کے لیے ڈیزائن کیے گئے ہیرے یا کاربائیڈ بلیڈ استعمال کریں۔
طویل کٹنگ سیشنوں کے دوران ٹولز کو وقفے وقفے سے ٹھنڈا ہونے دیں۔
ٹولز کو باقاعدگی سے تیز کرنے یا تبدیل کرنے کے ذریعے برقرار رکھیں۔
رال کی سطح کو جلنے یا پگھلنے سے بچنے کے لیے فیڈ کی مناسب رفتار کا استعمال کریں۔
گرمی، ملبے، اور آلے کے دباؤ کو کم کرنے کے لیے دھول نکالنے کا استعمال کریں۔
ایسا کیوں ہوتا ہے: غلط کٹوتی عام طور پر غلط پیمائش، مشین کی غلط ترتیب، غیر مستحکم سپورٹ، پینل کی حرکت، گائیڈ ریل کے بغیر کاٹنے، یا حتمی پیداوار سے پہلے سیٹ اپ کی جانچ میں ناکامی کی وجہ سے ہوتی ہے۔
حل:
گائیڈ ریل، سیدھے کنارے، باڑ، یا CNC پوزیشننگ سسٹم استعمال کریں۔
کاٹنے سے پہلے تمام پیمائشوں کو دو بار چیک کریں۔
پنسل، چاک، یا ماسکنگ ٹیپ سے کٹنگ لائنوں کو واضح طور پر نشان زد کریں۔
کاٹنے سے پہلے بورڈ کو مضبوطی سے کلپ کریں۔
فائنل فینولک بورڈ کو کاٹنے سے پہلے سکریپ میٹریل پر ٹیسٹ کٹ بنائیں۔
| کاٹنے کا مسئلہ | بنیادی وجہ | بہترین حل |
|---|---|---|
| Burrs اور کھردرے کنارے | سست بلیڈ، غلط کاٹنے کی سمت، غریب حمایت، کمپن. | تیز کاربائیڈ یا ڈائمنڈ بلیڈ، گائیڈ ریل، ماسکنگ ٹیپ، اور پوسٹ کٹ سینڈنگ کا استعمال کریں۔ |
| کریکس اور چپس | ضرورت سے زیادہ دباؤ، تیز فیڈ کی شرح، غیر تعاون یافتہ بورڈ، کند ٹولز۔ | سست فیڈ ریٹ، پری اسکور لائن، مکمل سپورٹ، اور باریک دانت کاٹنے والے اوزار استعمال کریں۔ |
| ٹول پہننا | گھنے فینولک کور اور رال کا مواد ٹول رگڑنے میں اضافہ کرتا ہے۔ | HPL ریٹیڈ کاربائیڈ یا ڈائمنڈ ٹولز استعمال کریں اور باقاعدگی سے تبدیل کریں یا تیز کریں۔ |
| زیادہ گرم ہونا | ہائی رگڑ، غلط فیڈ کی رفتار، مدھم بلیڈ، ناقص دھول نکالنا۔ | فیڈ کی شرح کو کنٹرول کریں، وقتاً فوقتاً ٹھنڈے ٹولز، اور دھول نکالنے کا استعمال کریں۔ |
| غلط کٹ | پیمائش کی غلطی، مشین کی غلط ترتیب، پینل کی حرکت۔ | پیمائش کو دو بار چیک کریں، پینل کو کلیمپ کریں، گائیڈ ریلز کا استعمال کریں، اور پہلے کٹ ٹیسٹ کریں۔ |
فینولک لیمینیٹ بورڈز کو کاٹتے وقت حفاظت ضروری ہے کیونکہ کاٹنے سے تیز دھاریں، اڑنے والی چپس، باریک دھول، شور اور آلے کی حرارت پیدا ہو سکتی ہے۔ کام کی جگہ کو ہمیشہ تیار کریں اور مناسب حفاظتی سامان پہنیں۔
پینل کے تیز کناروں سے کٹنے سے بچنے کے لیے حفاظتی دستانے پہنیں۔
آنکھوں کو اڑنے والے چپس اور گردوغبار سے بچانے کے لیے حفاظتی چشمے استعمال کریں۔
کاٹنے، سینڈنگ یا روٹ کرتے وقت ڈسٹ ماسک یا ریسپیریٹر پہنیں۔
کام کی جگہ کو ہوادار اور ملبے سے پاک رکھیں۔
ہاتھوں کو کاٹنے والے راستے سے دور رکھنے کے لیے کلیمپ، گائیڈ ریل، پش بلاکس اور سپورٹ کا استعمال کریں۔
آری، راؤٹرز، یا CNC مشینیں استعمال کرتے وقت دھول نکالنے کا سامان جوڑیں۔
چیک کریں کہ آپریشن سے پہلے تمام ٹولز صحیح طریقے سے انسٹال اور محفوظ ہیں۔
درست کٹنگ ٹول کا انتخاب صاف کناروں، درست طول و عرض، کم فضلہ، اور آلے کی طویل زندگی کے لیے سب سے اہم عوامل میں سے ایک ہے۔ فینولک لیمینیٹ بورڈ نرم لکڑی پر مبنی بورڈ نہیں ہے، لہذا عام پھیکے لکڑی کے بلیڈ خراب نتائج کا سبب بن سکتے ہیں۔
کاربائڈ ٹپ بلیڈ کے ساتھ سرکلر آری: سیدھے کٹ اور سائٹ پر کاٹنے کے لیے موزوں۔
باریک دانت کے بلیڈ کے ساتھ Jigsaw: چھوٹے کٹوں، منحنی خطوط اور ایڈجسٹمنٹ کے لیے موزوں ہے۔
ٹھوس کاربائیڈ بٹ کے ساتھ CNC راؤٹر: صحت سے متعلق سوراخوں، کٹ آؤٹ، نالیوں اور بیچ کی پیداوار کے لیے موزوں ہے۔
اسکورنگ بلیڈ کے ساتھ ٹیبل آری: صاف سیدھے کٹوتیوں اور کم آرائشی سطح کی چپنگ کے لیے موزوں ہے۔
پینل آری: بڑے پینلز، سیدھے کٹوتیوں اور فرنیچر کی تیاری کے لیے موزوں ہے۔
ڈائمنڈ بلیڈ یا ڈائمنڈ ٹولنگ: ہائی والیوم پروسیسنگ اور ٹول کی لمبی زندگی کے لیے موزوں ہے۔
فینولک لیمینیٹ بورڈ کو کاٹنے کے بعد، بے نقاب کناروں اور سطحوں کو حفاظت، ظاہری شکل، نمی کے خلاف مزاحمت، اور طویل مدتی کارکردگی کو بہتر بنانے کے لیے محفوظ کیا جانا چاہیے۔
جب درخواست کی ضرورت ہو تو بے نقاب کناروں کو سیل یا ختم کریں۔
اگر ڈیزائن کی ضرورت ہو تو میلامین، مماثل کنارے کی بینڈنگ، یا ہم آہنگ کنارے کی حفاظت کا استعمال کریں۔
نفاست کو دور کرنے اور ہاتھ کے احساس کو بہتر بنانے کے لیے ریت کے کناروں کو ہلکے سے کاٹ دیں۔
کٹ بورڈز کو براہ راست سورج کی روشنی، بارش، یا زیادہ نمی والے ماحول میں ذخیرہ کرنے سے گریز کریں۔
سٹوریج کے دوران پینلز کو فلیٹ اور مناسب طریقے سے سپورٹ رکھیں۔
اچھی فنشنگ کاٹنے کے بعد فینولک لیمینیٹ بورڈ کی ظاہری شکل اور کارکردگی کو بہتر بناتی ہے۔ یہ خاص طور پر نظر آنے والے کناروں، عوامی استعمال کے پینلز، فرنیچر کی سطحوں، اور گیلے علاقے کی تنصیبات کے لیے اہم ہے۔
جہاں مناسب ہو چھوٹے چپس یا خامیوں کے لیے رنگ سے مماثل فلر استعمال کریں۔
باریک سینڈ پیپر یا پالش کرنے والے پہیے کے ساتھ کھلے ہوئے کناروں کو پولش کریں۔
گیلے علاقے کے جوڑوں کے لیے سلیکون، ہم آہنگ سیلنٹ، یا کنارے ٹرمز کا استعمال کریں۔
ناہموار سیون سے بچنے کے لیے انسٹالیشن کے دوران فلش الائنمنٹ کو یقینی بنائیں۔
حتمی اسمبلی یا سگ ماہی سے پہلے کاٹنے والی دھول اور باقیات کو صاف کریں۔
کچھ ایپلی کیشنز کو خاص طور پر درست کٹنگ کی ضرورت ہوتی ہے کیونکہ کنارے کا معیار، واٹر پروفنگ، ہارڈویئر فٹنگ، اور بصری ظاہری شکل کارکردگی کو براہ راست متاثر کرتی ہے۔
ریسٹ روم کیوبیکلز: واٹر پروفنگ، ہارڈویئر فکسنگ، اور سخت پینل فٹ کے لیے درست کٹنگ کی ضرورت ہے۔
لیبارٹری کاؤنٹر ٹاپس: سنک، نلکوں، فکسچر، اور کیمیائی مزاحم کام کی سطحوں کے لیے قطعی کٹ آؤٹ درکار ہیں۔
باورچی خانے کی الماریاں: صاف کٹنگ دروازے کی درست سیدھ اور بہتر آرائشی ظہور کی حمایت کرتی ہے۔
تجارتی فرنیچر: یکساں کٹوتی حفاظت، مستقل مزاجی اور پیشہ ورانہ تکمیل کو بہتر بناتی ہے۔
بیرونی دیوار کی تہہ: درست پینل کے طول و عرض توسیعی فرق، سیدھ، اور اگواڑے کی کارکردگی کو برقرار رکھنے میں مدد کرتے ہیں۔
لاکرز اور پارٹیشنز: درست ڈرلنگ اور کٹنگ اسمبلی، ہارڈ ویئر کے استحکام اور طویل مدتی استحکام کو بہتر بناتی ہے۔
فینولک لیمینیٹ بورڈ کو کاٹنا اس کے گھنے کور اور رال پر مبنی ڈھانچے کی وجہ سے مشکل لگ سکتا ہے، لیکن یہ عمل درست ٹولز، مستحکم سپورٹ، کنٹرول کٹنگ اسپیڈ، تیز بلیڈ اور مناسب فنشنگ طریقوں سے قابل انتظام ہو جاتا ہے۔
دستی کٹنگ چھوٹی ملازمتوں اور سائٹ پر ایڈجسٹمنٹ کے لیے موزوں ہے، جبکہ مشین کی کٹنگ درستگی، بڑی مقدار اور پیشہ ورانہ پیداوار کے لیے بہتر ہے۔ سی این سی راؤٹرز، پینل آری، کاربائیڈ بلیڈ، ڈائمنڈ ٹولز، گائیڈ ریلز، اور ڈسٹ نکالنے کے نظام کاٹنے کے نتائج کو بہت بہتر بنا سکتے ہیں۔
ہموار کناروں اور درست کٹوتیوں کو حاصل کرنے کے لیے، تیز ٹولز، مناسب فیڈ ریٹ، مکمل بورڈ سپورٹ، اور کٹ کے بعد سینڈنگ یا پالش کرنے کے لیے احتیاط سے گڑھوں اور دراڑوں کو روکیں۔ ہمیشہ حفاظتی طریقہ کار پر عمل کریں اور بورڈ کی استحکام اور ظاہری شکل کو برقرار رکھنے کے لیے کاٹنے کے بعد سطح کی حفاظت کریں۔
بہترین کاٹنے کا طریقہ اس منصوبے پر منحصر ہے۔ پیشہ ورانہ اور اعلی حجم کے کام کے لیے، CNC کٹنگ یا پینل آری کٹنگ بہترین درستگی اور کنارے کا معیار فراہم کرتی ہے۔ چھوٹی ملازمتوں کے لیے، تیز کاربائیڈ ٹپڈ بلیڈ کے ساتھ سرکلر آری اچھی طرح کام کر سکتی ہے۔
جی ہاں فینولک لیمینیٹ بورڈ کو سرکلر آری سے کاٹا جا سکتا ہے اگر آپ تیز کاربائیڈ ٹپڈ بلیڈ، گائیڈ ریل، مستحکم سپورٹ، اور کنٹرول شدہ فیڈ سپیڈ استعمال کرتے ہیں۔ ماسکنگ ٹیپ اور اسکورنگ کنارے کی چپنگ کو کم کرنے میں مدد کر سکتی ہے۔
ہاں، چھوٹی مقدار یا معمولی ایڈجسٹمنٹ کے لیے دستی کٹائی ممکن ہے۔ ایک باریک دانت والے ہاتھ کی آری، جیگس یا سرکلر آری کا استعمال کیا جا سکتا ہے، لیکن دراڑ، کھردرے کناروں اور غلط کٹوتیوں کو روکنے کے لیے بورڈ کو کلیمپڈ اور سپورٹ کیا جانا چاہیے۔
چپنگ عام طور پر سست بلیڈ، تیز فیڈ کی رفتار، ضرورت سے زیادہ دباؤ، ناقص سپورٹ، کمپن، یا غلط طرف سے کاٹنے کی وجہ سے ہوتی ہے۔ تیز کاربائیڈ یا ڈائمنڈ بلیڈ، مستحکم سپورٹ، ماسکنگ ٹیپ، اسکورنگ، اور سست فیڈ ریٹ استعمال کریں۔
HPL، کمپیکٹ لیمینیٹ، یا سخت مرکب پینلز کے لیے ڈیزائن کردہ ایک تیز کاربائیڈ سے ٹپڈ بلیڈ یا ڈائمنڈ بلیڈ کی سفارش کی جاتی ہے۔ باریک دانت والے بلیڈ اور اسکورنگ بلیڈ کنارے کے معیار کو بہتر بنا سکتے ہیں اور آرائشی سطح کی چٹائی کو کم کر سکتے ہیں۔
burrs کو روکنے کے لیے، تیز کاٹنے والے اوزار، ایک گائیڈ ریل، مستحکم سپورٹ، درست کاٹنے کی سمت، مناسب فیڈ ریٹ، اور دھول نکالنے کا استعمال کریں۔ کاٹنے کے بعد، باریک پیسنے والے سینڈ پیپر سے کناروں کو ہلکی سی ریت یا پالش کریں۔
جی ہاں سی این سی کٹنگ فینولک لیمینیٹ بورڈ کے لیے انتہائی موزوں ہے کیونکہ یہ درستگی، ریپیٹ ایبلٹی، صاف کناروں اور پیچیدہ شکل کی صلاحیت فراہم کرتا ہے۔ یہ لیب کاؤنٹر ٹاپس، پارٹیشنز، لاکرز، فرنیچر پینلز، اور تعمیراتی اجزاء کے لیے مثالی ہے۔
بعض صورتوں میں لیزر کٹنگ کا استعمال کیا جا سکتا ہے، لیکن یہ رال کے مواد کی وجہ سے جلنے کے نشانات، سیاہ کناروں، دھوئیں یا گرمی کو پہنچنے والے نقصان کا سبب بن سکتا ہے۔ CNC روٹنگ یا آری کٹنگ کو عام طور پر صاف ساختی تانے بانے کے لیے ترجیح دی جاتی ہے۔
کٹے ہوئے کناروں کو سینڈڈ، پالش، چیمفرڈ، سیل، یا ایپلی کیشن کے لحاظ سے مماثل ایج بینڈنگ کے ساتھ ختم کیا جانا چاہیے۔ گیلے علاقوں کو طویل مدتی نمی کی مزاحمت کو بہتر بنانے کے لیے ہم آہنگ سیلنٹ یا کنارے کے تحفظ کی ضرورت پڑ سکتی ہے۔
حفاظتی چشمیں، دستانے، دھول کا ماسک یا سانس لینے والا، اور جہاں ضروری ہو سماعت کا تحفظ پہنیں۔ کٹنگ کے خطرات کو کم کرنے کے لیے کلیمپ، پش بلاکس، گائیڈ ریل، دھول نکالنے، اور کام کی صاف جگہ کا استعمال کریں۔